临清市九星轴承科技有限公司 欢迎您!

10余年专业的绝缘轴承生产能力

为您提供可信赖的增值产品

九星共赢热线:

0635-7555000

微信客服扫一扫 微信扫一扫

绝缘轴承装配过程中如何保护绝缘涂层

发布时间:2026-10-28
绝缘轴承依靠套圈表面等离子喷涂氧化铝陶瓷涂层阻断轴电流,避免电机、变频器设备出现轴承电腐蚀。陶瓷绝缘涂层质地偏脆,抗冲击、抗刮擦能力有限,一旦出现磕碰、划伤、崩缺,绝缘电阻会急剧下降,轴电流击穿油膜,短时间内造成轴承沟道电蚀、提前失效。九星绝缘轴承提醒:绝缘性能的第一道防线,就是装配全过程对绝缘涂层的防护。

一、装配前:前置检查与环境管控,从源头规避损伤

  1. 来料外观与绝缘检测 拆包时轻拿轻放,禁止抛掷、滚落轴承。重点目视检查涂层表面,查看有无划痕、掉瓷、边角崩裂、涂层起皮现象;使用兆欧表抽检绝缘电阻,涂层受损的轴承严禁上线装配。手指汗液、金属粉尘具有导电性,检查时尽量佩戴洁净无粉手套,不要直接触摸绝缘涂层区域。
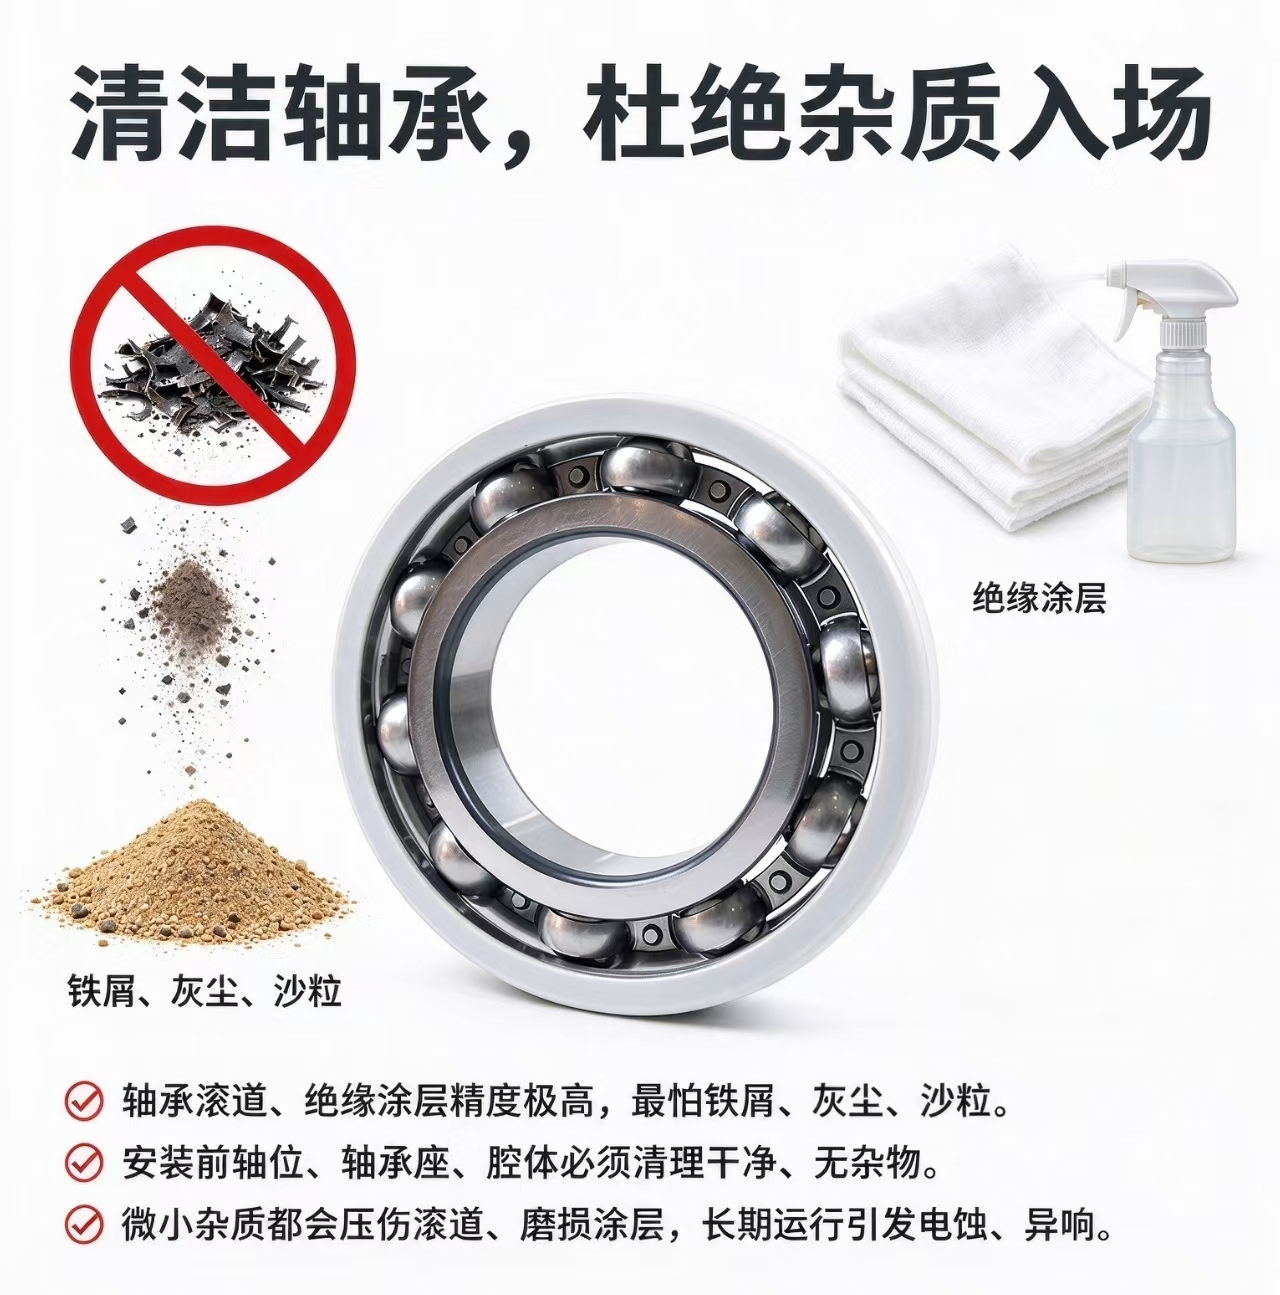
  2. 装配工位、工装与工件清洁 装配台面铺垫橡胶垫或防静电软垫,避免轴承直接和金属硬面接触。轴、轴承座、隔套、端盖等配合件必须彻底去毛刺、倒角打磨光滑,去除锐边、铁屑、砂粒;铁屑硬质颗粒在压装时会挤压刮伤涂层。清洁溶剂优先选用中性清洗剂,禁止强腐蚀性溶剂长时间浸泡涂层表面,清洗后吹干、静置晾干。
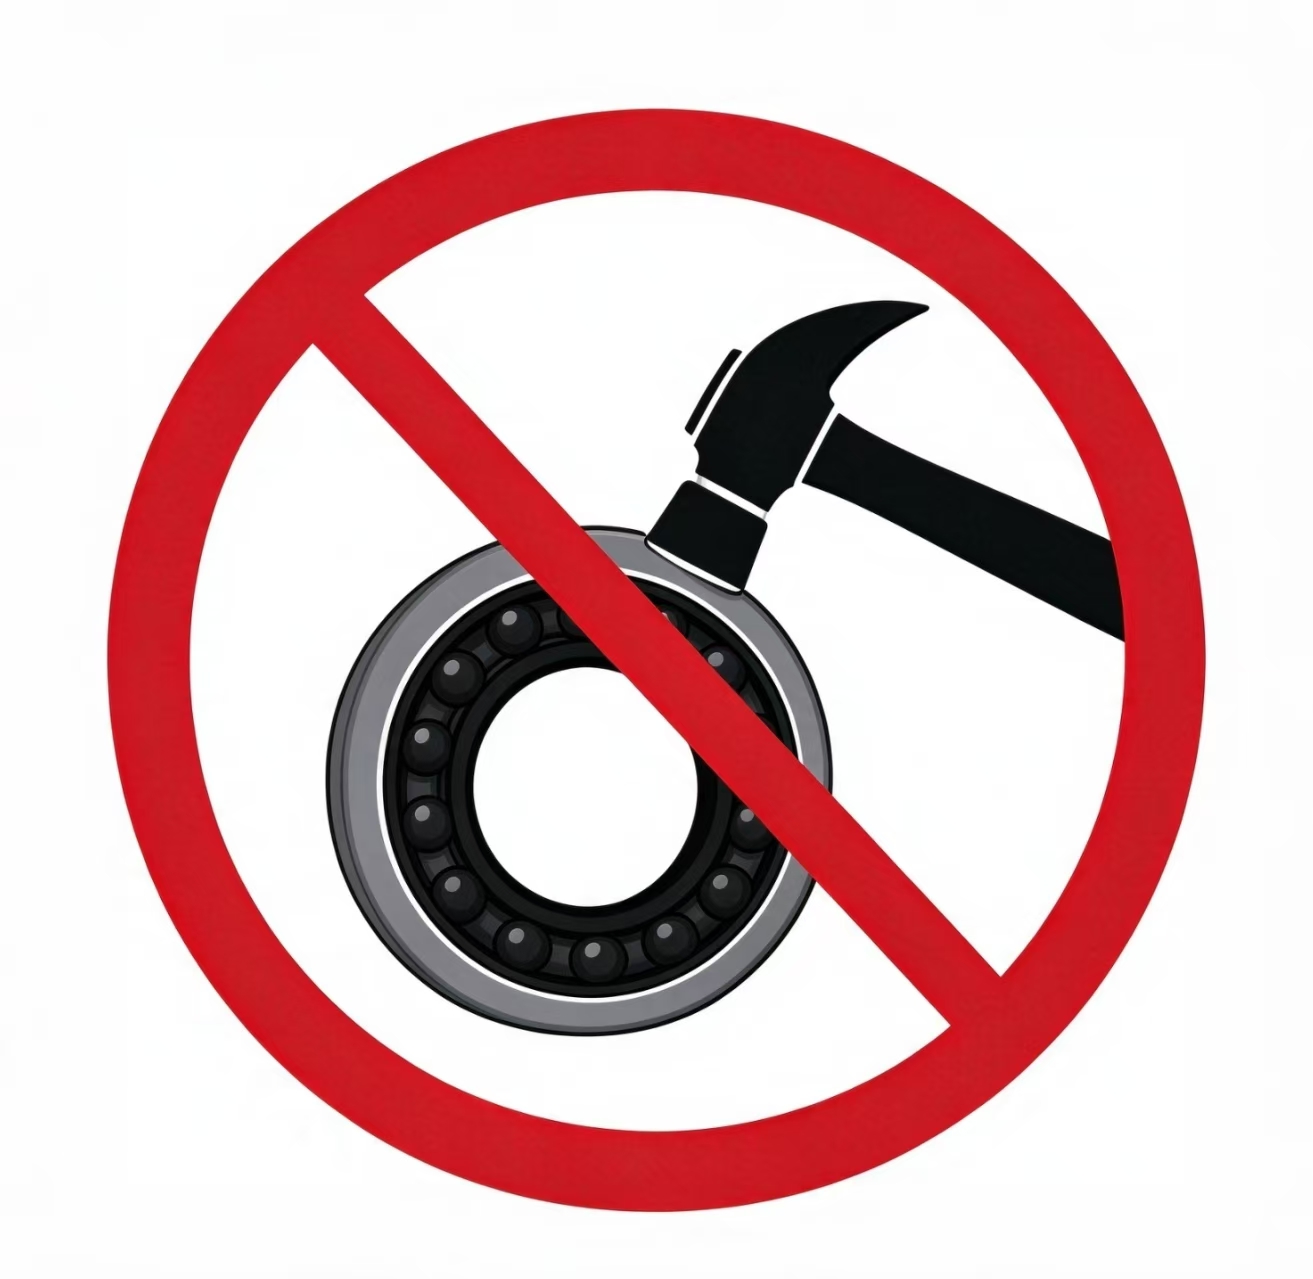
  3. 工具选型确认 准备专用压装套筒、压力机、感应加热器,提前淘汰铁锤、凿子、普通钢管等简易敲击工具。压套接触面平整、硬度适配,接触面宽度合理,保证压力均匀传递,避免单点挤压划伤涂层。

二、装配过程:核心操作规范,杜绝涂层机械损伤

绝缘轴承装配的核心原则:装配压力绝不施加在绝缘涂层面上,禁止敲击涂层区域。

1. 冷压装配(压力机压入)

外圈带绝缘涂层轴承压入轴承座:压力只作用在外圈非涂层端面,压套避开外圈外圆涂层;内圈绝缘涂层轴承热装到轴上,压力仅作用在内圈端面。 压装保持同轴对中,倾斜压入极易造成涂层边缘被轴承座倒角刮削、剥落。压入速度平缓匀速,禁止猛压、冲击压入。

2. 热装工艺(感应加热优先)

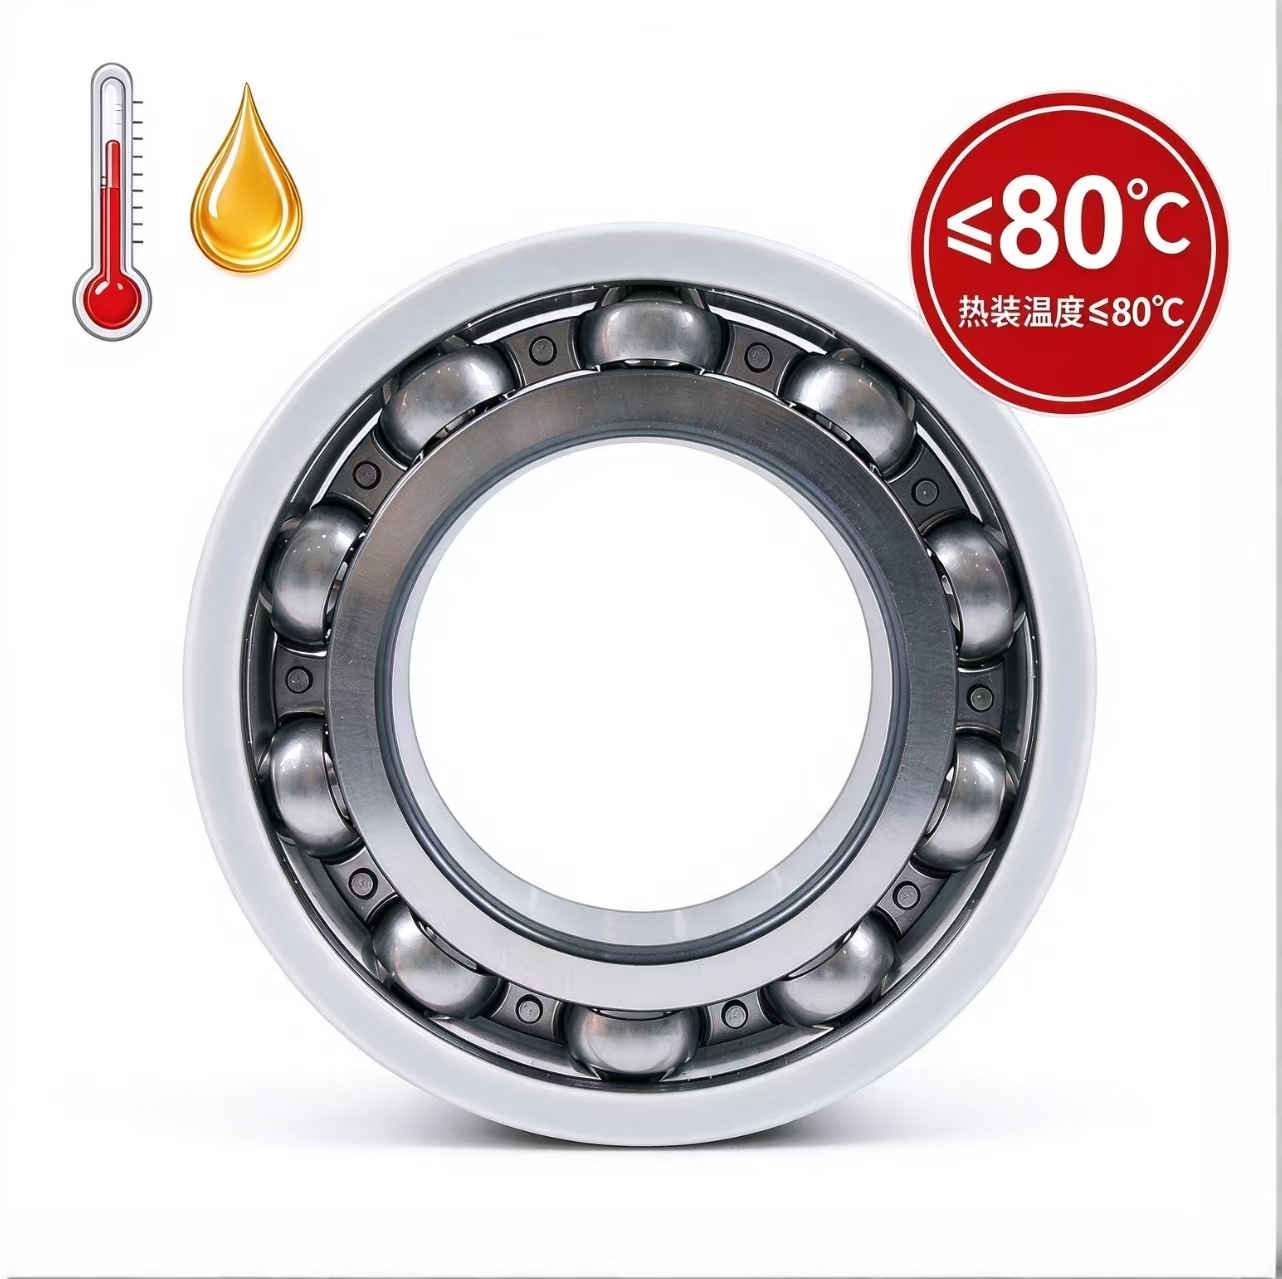
优先选用感应加热器加热轴承,严禁明火、烘箱超温烘烤。氧化铝陶瓷涂层和钢材基体热膨胀系数存在差异,超温会造成涂层开裂、脱层。常规绝缘轴承加热温度控制≤80℃,严格遵循厂家温度限值,不允许长时间保温。 加热后快速、平稳对位套装,禁止在轴面上旋转摩擦涂层;冷却过程中保持轴承支撑平稳,避免自重滑移划伤涂层。
3. 受力区分,牢记装配受力边界

  • 往轴上装:受力在内圈端面;
  • 往轴承座装:受力在外圈端面;
  • 任何情况,不得直接敲打、挤压绝缘涂层圆柱面与涂层倒角。

4. 密封件、垫片、润滑辅料管控

禁止石墨基、铜基导电防卡剂、导电润滑脂接触涂层边缘,导电介质会形成导电桥,直接旁路绝缘层,造成绝缘失效TFL Bearin...。选用配套的绝缘垫片、绝缘隔套,垫片边缘平整,装配到位,防止金属垫片剐蹭涂层。加注润滑脂时,油脂不要大量涂抹在绝缘涂层表面。

三、装配后:完工检测、转运防护

  1. 装配完成绝缘复测 轴承装配到位后,再次使用兆欧表复测绝缘电阻,对比装配前数值,确认装配过程没有隐性涂层划伤、导通短路。很多细微划痕目视很难发现,绝缘电阻测试是有效验证手段。
  2. 转运防护 装配好的转子、轴承组件转运时,绝缘轴承位置做好隔离防护,避免和金属构件、螺栓、棱角件磕碰堆叠;做好防尘防护,防止金属粉尘附着在涂层边缘形成导电通路。
  3. 标识隔离 已装配绝缘轴承的总成单独存放,和普通轴承、金属备件分区管理,避免混放磕碰。

四、常见误区与失效提醒

  1. 误区:轻微划痕不影响使用。陶瓷涂层微小破损点,在变频高频轴电压下极易产生电弧放电,电蚀会快速扩展;涂层一旦破损,不建议继续装机使用。
  2. 误区:可以用铜棒、铁锤轻敲辅助到位。哪怕轻微敲击,涂层内部会产生微裂纹,后期运行受热、受力后逐步大面积脱落。
  3. 误区:轴承座孔边缘不做倒角。尖锐孔口是外圈涂层最容易刮伤的位置,是装配损坏最高发的位置。

结语

绝缘轴承的价值,在于完整可靠的绝缘涂层。再好的涂层材料,一旦装配防护不到位,绝缘功能直接丧失。规范搬运、清洁、工装、压装、热装、检测流程,把涂层防护落实到装配每一步,才能充分发挥九星绝缘轴承抑制轴电流、抵御电腐蚀、延长电机轴承服役周期的优势。

联系部门:市场部

联系电话:0635-7555000

传真号码:0635-2101369

QQ号码:9419775

电子邮箱:info@jxkjzc.com

公司地址:山东省临清市八岔路镇工业园

  • 扫描二维码
版权所有 © 临清市九星轴承科技有限公司     备案号: 鲁ICP备13032335号